固体废弃物毒性浸出系统是环境监测与危险废物鉴别中的关键设备,用于模拟固体废物在自然条件下有害成分的浸出过程。随着环保法规日趋严格和实验室自动化需求提升,该类系统的自动化工程成为厂家技术竞争的核心。本文从系统功能、自动化工程要点、厂家选择及发展趋势等方面展开分析。
一、固体废弃物毒性浸出系统的基本功能
毒性浸出系统通常基于《固体废物 浸出毒性浸出方法》系列标准(如HJ 557、HJ 299等),通过翻转振荡、零空间萃取或pH控制等操作,制备浸出液供后续分析。其核心组成包括:萃取装置(翻转式振荡器或旋转搅拌器)、温控单元、液固分离单元(过滤或离心)、试剂添加系统、样品收集系统以及数据记录与管理模块。手动操作过程中,萃取时间、温度、翻转速度、试剂加入量等参数需严格受控,人为误差风险较高,这为自动化工程提供了明确需求。
二、自动化工程的关键环节
- 样品前处理自动化:自动开盖、称重、试剂自动配比与加注,减少人员接触有毒有害样品。
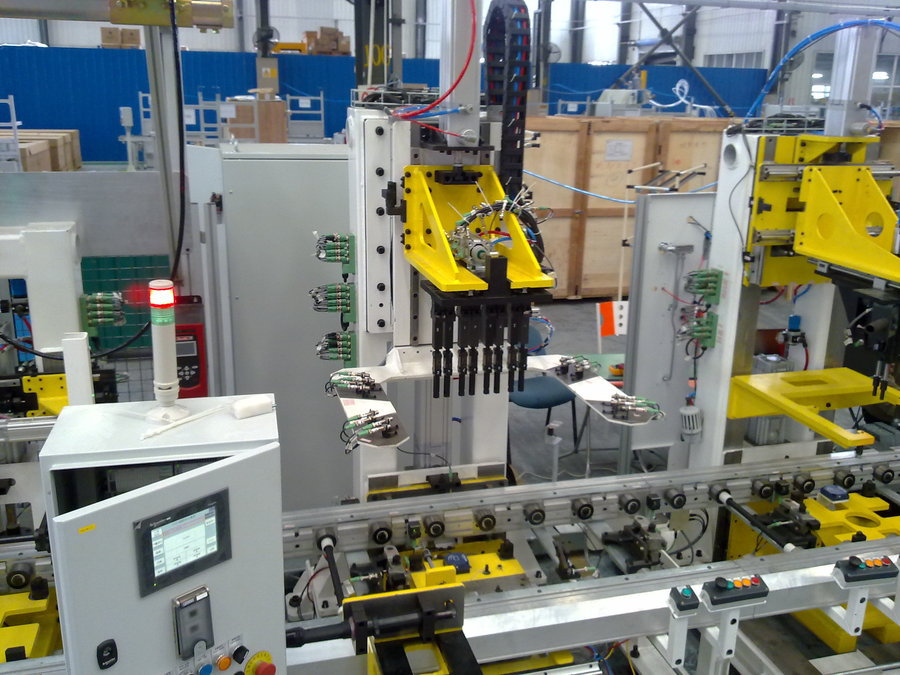
- 萃取过程自动化:通过PLC或工业PC控制翻转速度、振荡时间、温度恒定;多工位并行设计提高批量处理能力,并支持不同标准方法的程序切换。
- 分离与收集自动化:集成自动过滤、正压/负压抽滤或离心分离模块,浸出液自动分装至样品瓶并贴标,避免交叉污染。
4. 清洗与维护自动化:在线清洗工位完成萃取罐、管路及过滤器的清洗与废液排放,降低维护工作量。
数据管理与追溯:全过程参数自动记录、审计追踪、用户权限管理,满足GLP/LIMS对接要求,部分系统并可自动生成报告。
- 安全与环保设计:通风柜或密闭防护、废液分类收集、急停与报警联动,确保操作人员与环境安全。
三、厂家自动化能力评估要点
选择固体废弃物毒性浸出系统厂家时,需重点考察其自动化工程实力:
- 标准符合性:系统必须严格遵循现行国家或行业标准,自动化流程设计不得偏离方法要求的口径。
- 自动化集成深度:仅单体设备自动化(如自动振荡)与全线自动化(进样—萃取—分离—清洗—数据)差异明显。优先关注具备成套自动化解决方案的厂家。
- 控温与控速精度:温度波动、翻转速度稳定性直接决定浸出结果的重复性。了解厂家的传感器选型、PID控制策略及实际验证数据。
- 交叉污染防控:多工位系统的管路设计、清洗验证方案及防吸附材料选用是评估重点。
- 软件与数据完整性:是否满足21 CFR Part 11或类似数据完整性要求,LIMS接口能力及自定义报告功能。
- 工程实施与服务:自动化项目现场安装、调试、方法验证培训及长期维护能力,是厂家综合实力的体现。
四、自动化工程实施中需注意的问题
- 方法适用性验证:自动化流程应通过标准样品或实际样品比对,确认与手工方法结果无显著差异。
- 管路材料兼容性:浸出液常含酸碱或重金属,流体路径需耐腐蚀、低吸附,避免目标物损失。
- 模块化与可扩展性:不同废物类型对应不同浸出方法,模块化设计利于后续方法扩展与设备升级。
- 故障诊断与远程支持:良好的诊断系统和远程运维能力可提高系统uptime,减少停机对检测任务的影响。
五、发展趋势
固体废弃物毒性浸出系统自动化正朝以下方向发展:一是全流程无人化,从样品接收、信息录入到报告输出打通;二是多方法集成,单台设备兼容翻转法、零空间法、pH依存性试验等多种标准;三是智能质控,利用过程分析技术(PAT)与大数据监控浸出条件并预测偏差;四是绿色低碳设计,减少试剂消耗与废液产生。